Управление производством: MES, АСУП, цифровой двойник
Система для цеха с партийным производством. Технолог рисует техпроцесс схемой, система раздаёт задания постам, работники отмечают выполнение на планшетах у поста. Начальник смены видит отставание, нехватку сырья и партии в ожидании ОТК в течение смены, пока ещё можно перебросить людей, а не по её итогам.
Где цех теряет деньги
Система решает это двумя способами: показывает проблему до запуска - на модели техпроцесса, и сообщает о ней во время работы - тому, кто отвечает, а не на планёрке.
Технология: схема вместо таблицы
У каждого руководителя производства есть своё представление о том, как должна выглядеть и работать его система автоматизации. Поэтому ниже представлен один из вариантов. Если он не подходит вам, давайте обсудим то, как вы видите идеальную систему именно для вашего производства.
ОбсудитьТехпроцесс - схема, а не таблица
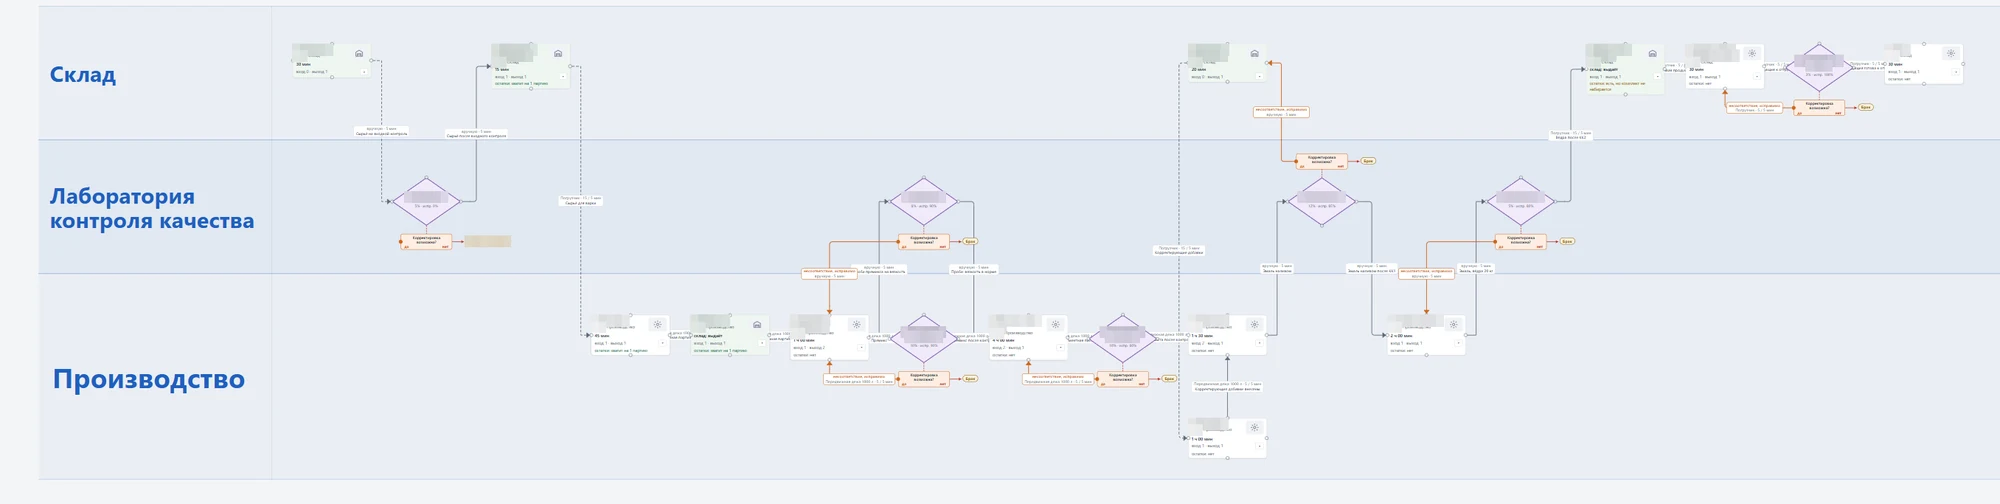
Технолог переносит в систему свою технологическую карту: зоны (склад, лаборатория и т.д.), рабочие посты (станки, оборудование, рабочие места и т.д.), что каждый пост получает и выпускает, чем и за какое время партию перевозят между постами.
Схему технолог меняет сам, без программиста. После каждой правки система сразу проверяет её и пишет, что не сходится: посту нужно сырьё, которое ему никто не привозит; у проверки ОТК не задано, что делать, если партия не прошла; партия ходит по кругу и не доходит до выхода. Пока ошибка не исправлена, расчёт запуска и прогон недоступны, а щелчок по замечанию открывает то самое место на схеме.
Проверки ОТК и развилки
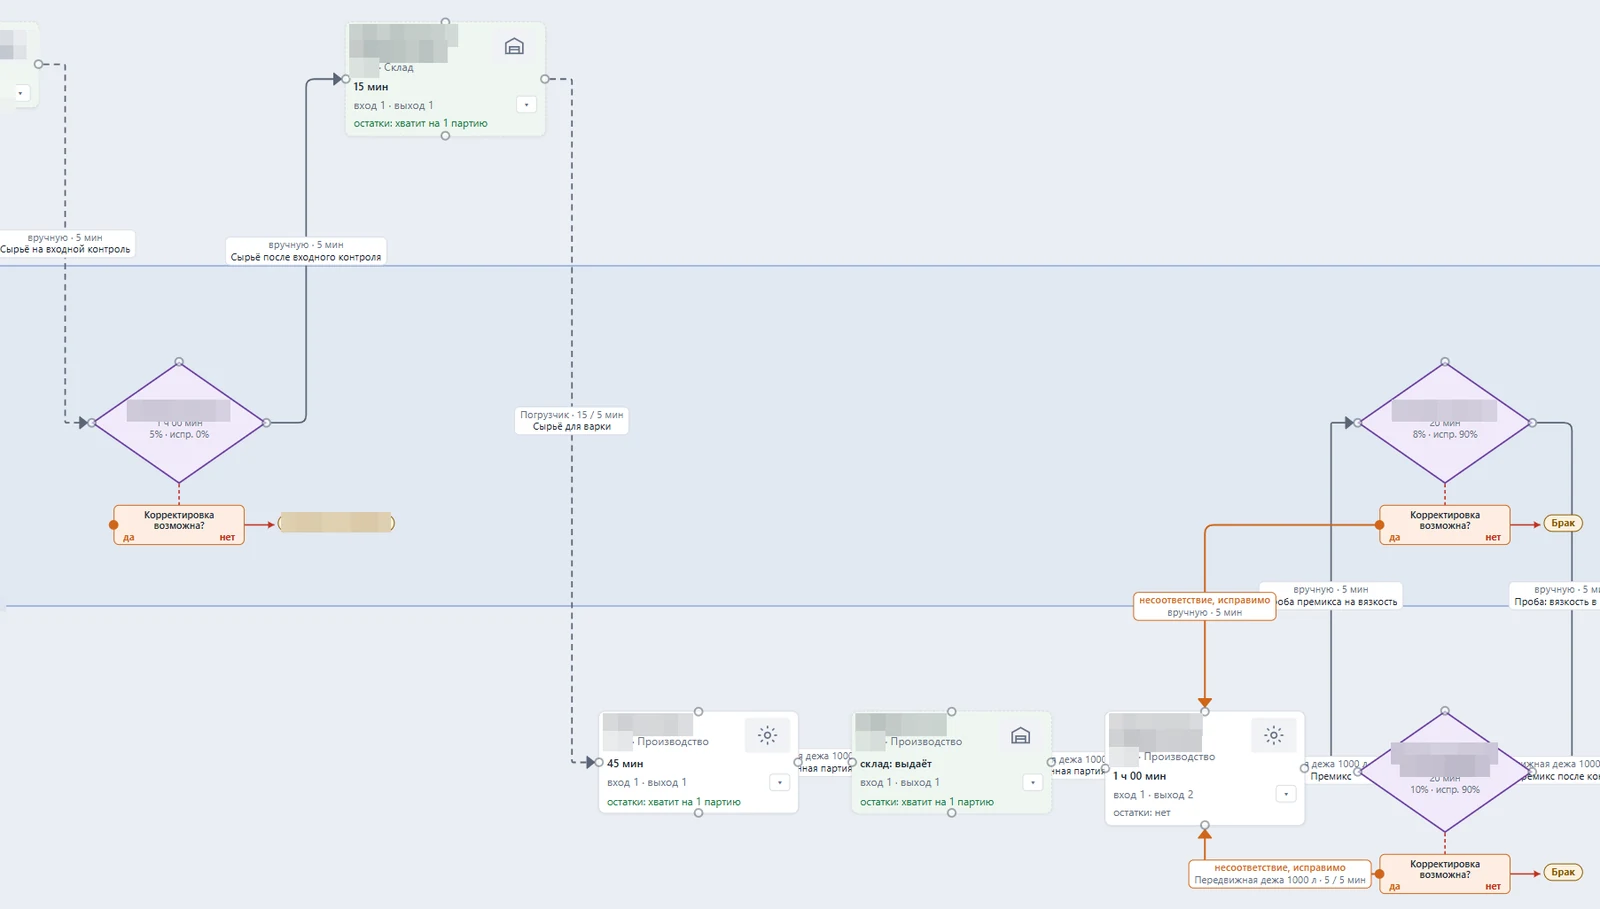
Пост контроля нарисован ромбом. При несоответствии партия идёт к вопросу «Корректировка возможна?»: «да» - на корректировку и повторную проверку, «нет» - в брак, а для входного контроля сырья - возврат поставщику.
Для каждой проверки задаётся доля несоответствий и доля исправимых. Виртуальный прогон учитывает это при расчёте сроков.
Запуск в производство
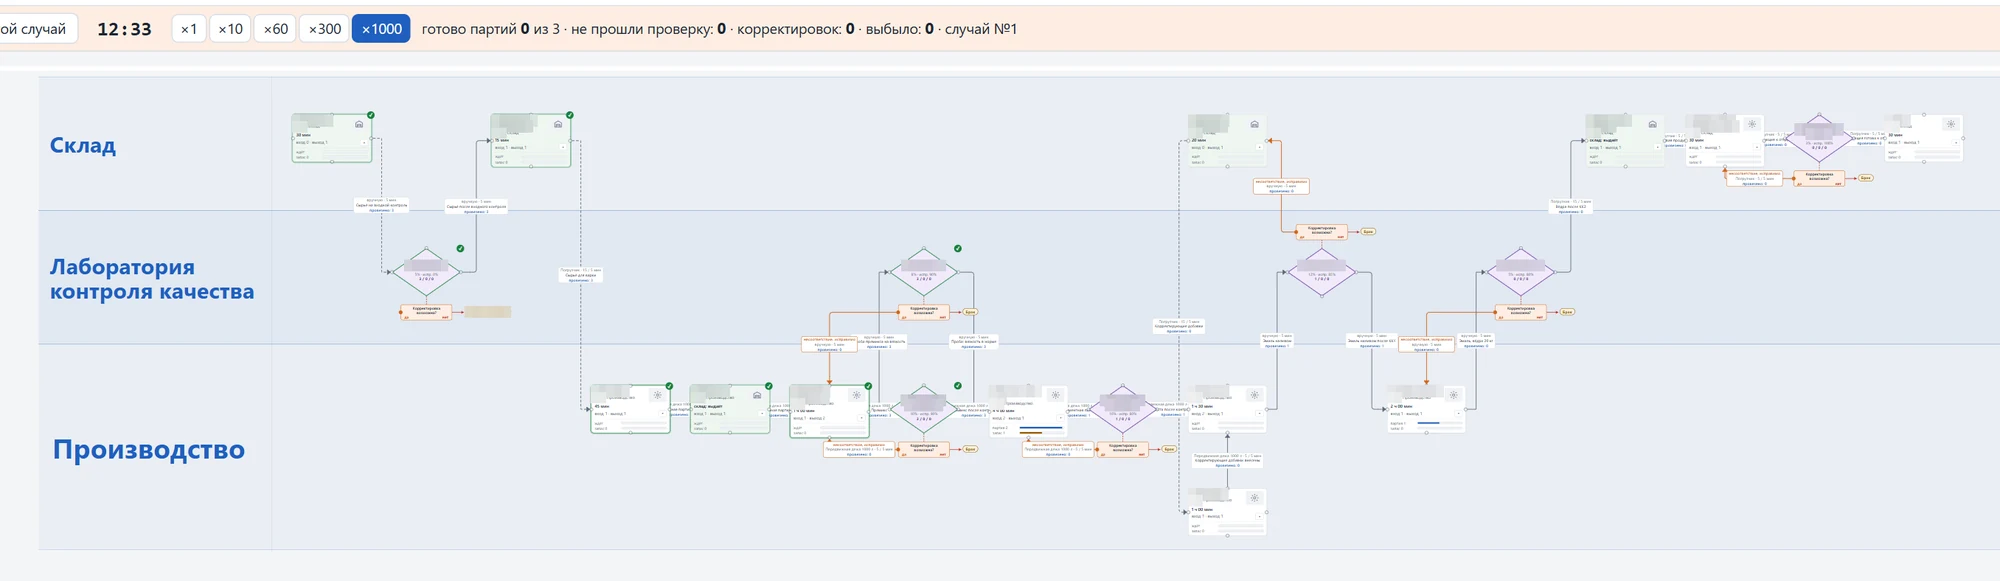
Виртуальный прогон - узкие места до запуска
Перед запуском нужное число партий можно «прогнать» по схеме в ускоренном времени. Пост занят на время операции, тележка - на время перевозки, проверки случайным образом отправляют часть партий на корректировку.
Видно, где копится очередь, где посты простаивают и за сколько выполняется заказ. Ошибка в расчёте стоит минуты на модели, а не смены в цехе.
Запуск партии без ручных расчётов
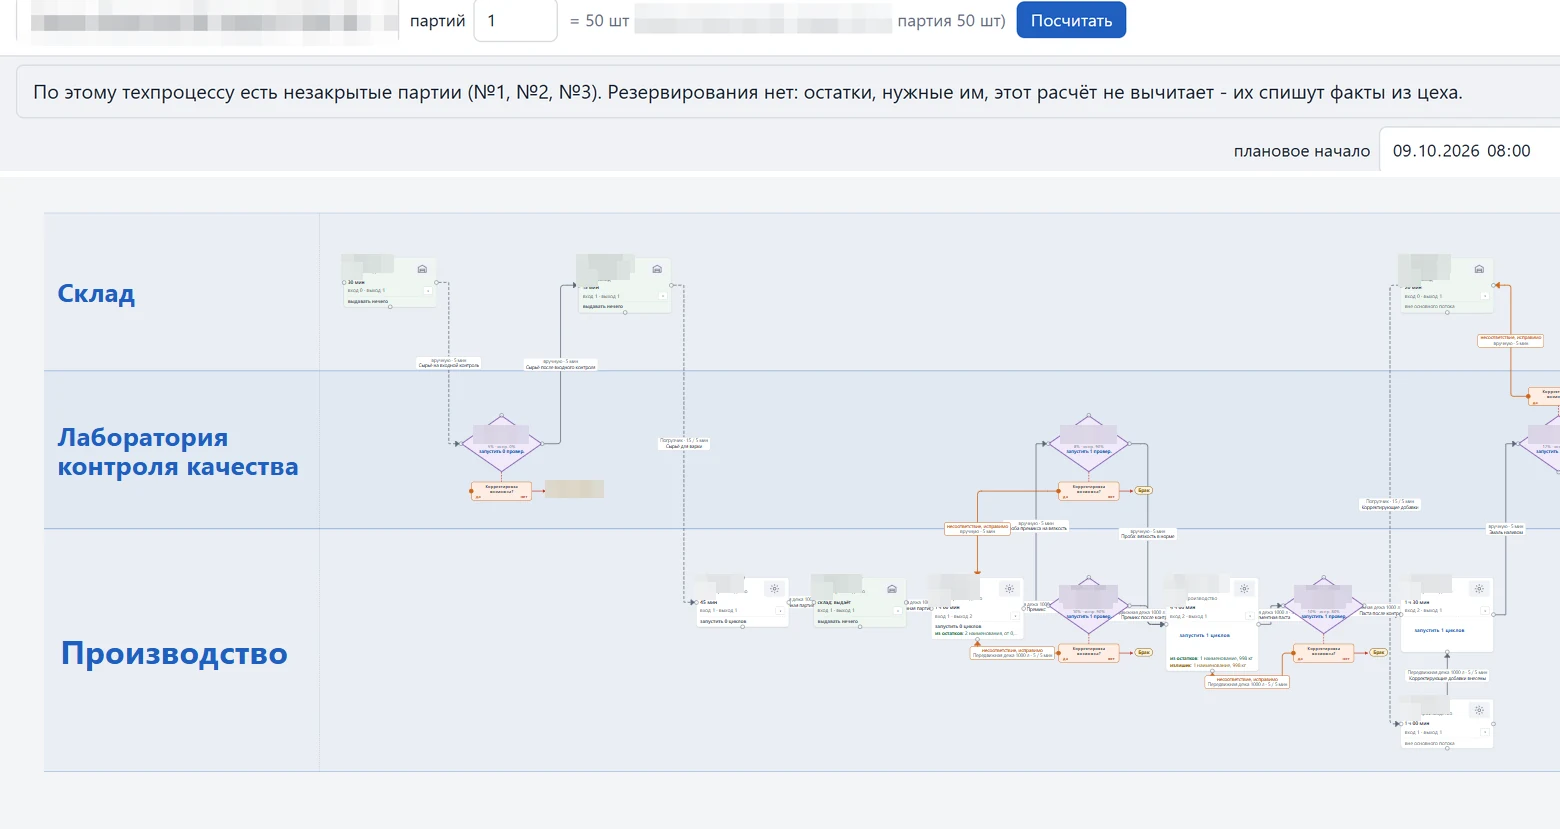
Мастер или ПДО указывает объём запуска, и система считает его: вычитает то, что уже лежит на остатках, показывает на схеме, чего не хватит, и одной кнопкой раздаёт задания всем постам.
Партии и задания
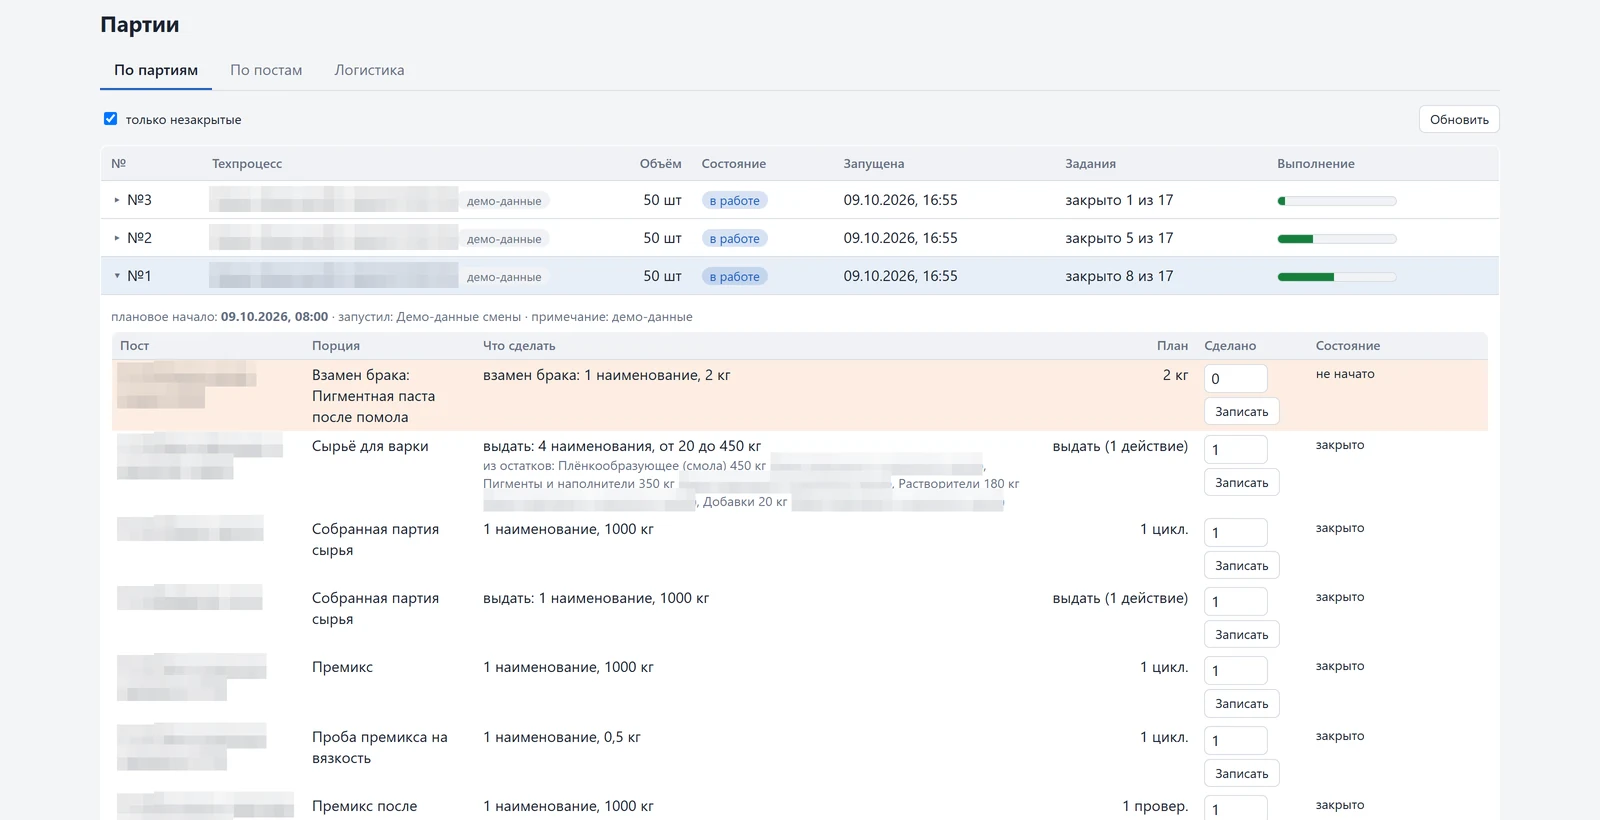
По каждой партии видно, какие задания выполнены и сколько осталось. Отметки о выполнении делают сами работники у постов - как это устроено, дальше.
Обратная связь: отметки в момент работы
Задания розданы - дальше нужен факт. Его отмечают сами работники прямо у поста: на планшетах или стационарных взрывозащищённых ноутбуках. Человек входит по личному шестизначному коду, и система по его допускам сама открывает нужное: мастеру - посты участка, контролёру - очередь ОТК, начальнику - сводку по цеху. Пропала связь - планшет копит отметки и досылает их, работа не останавливается.
Мастер участка
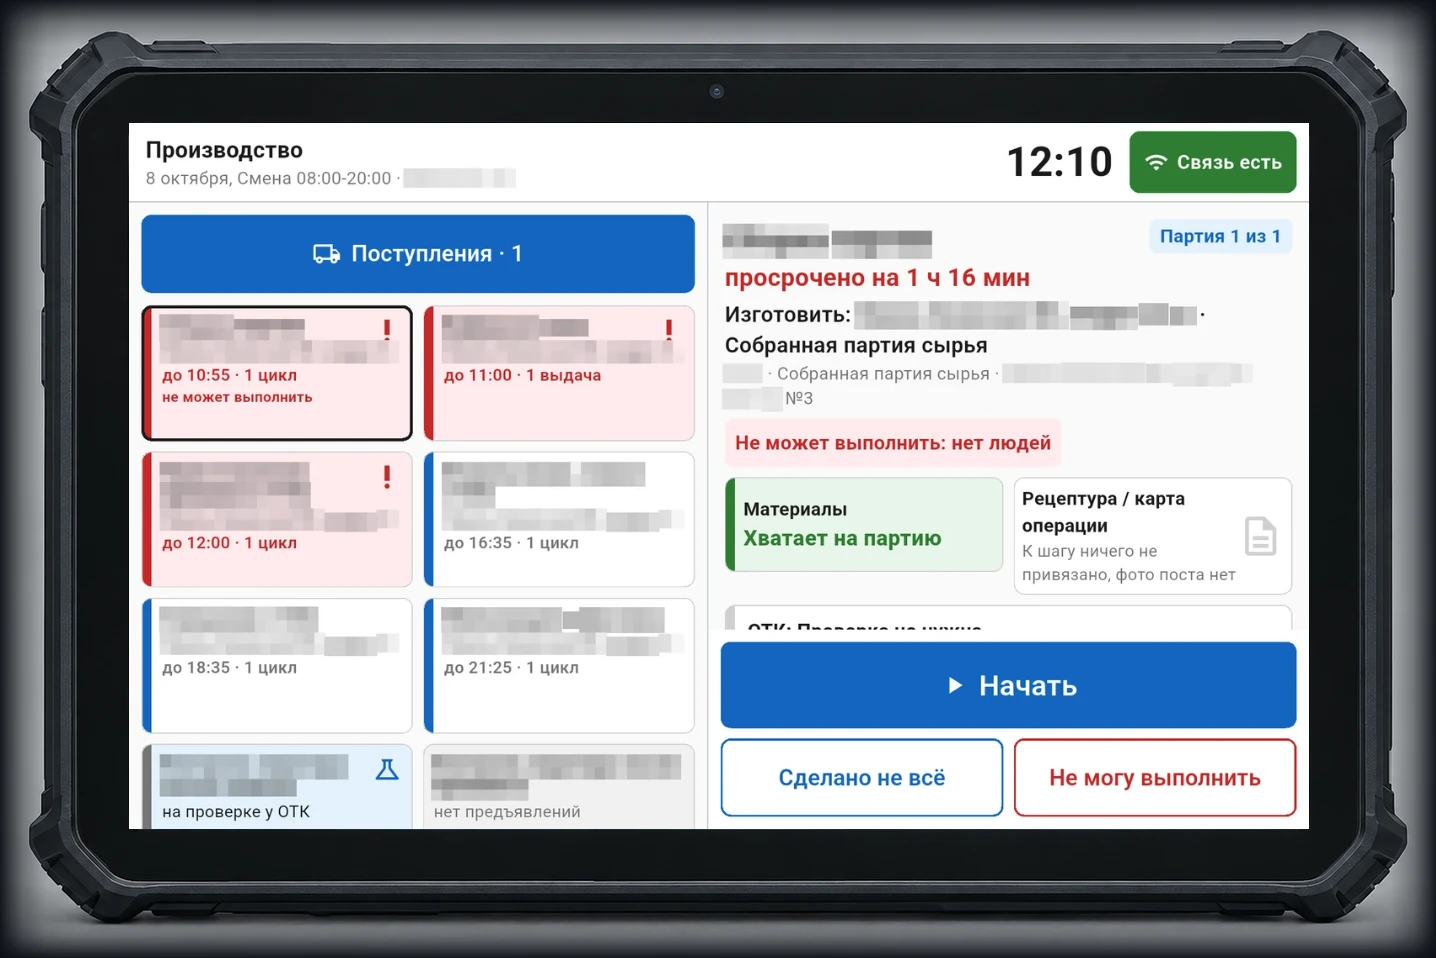
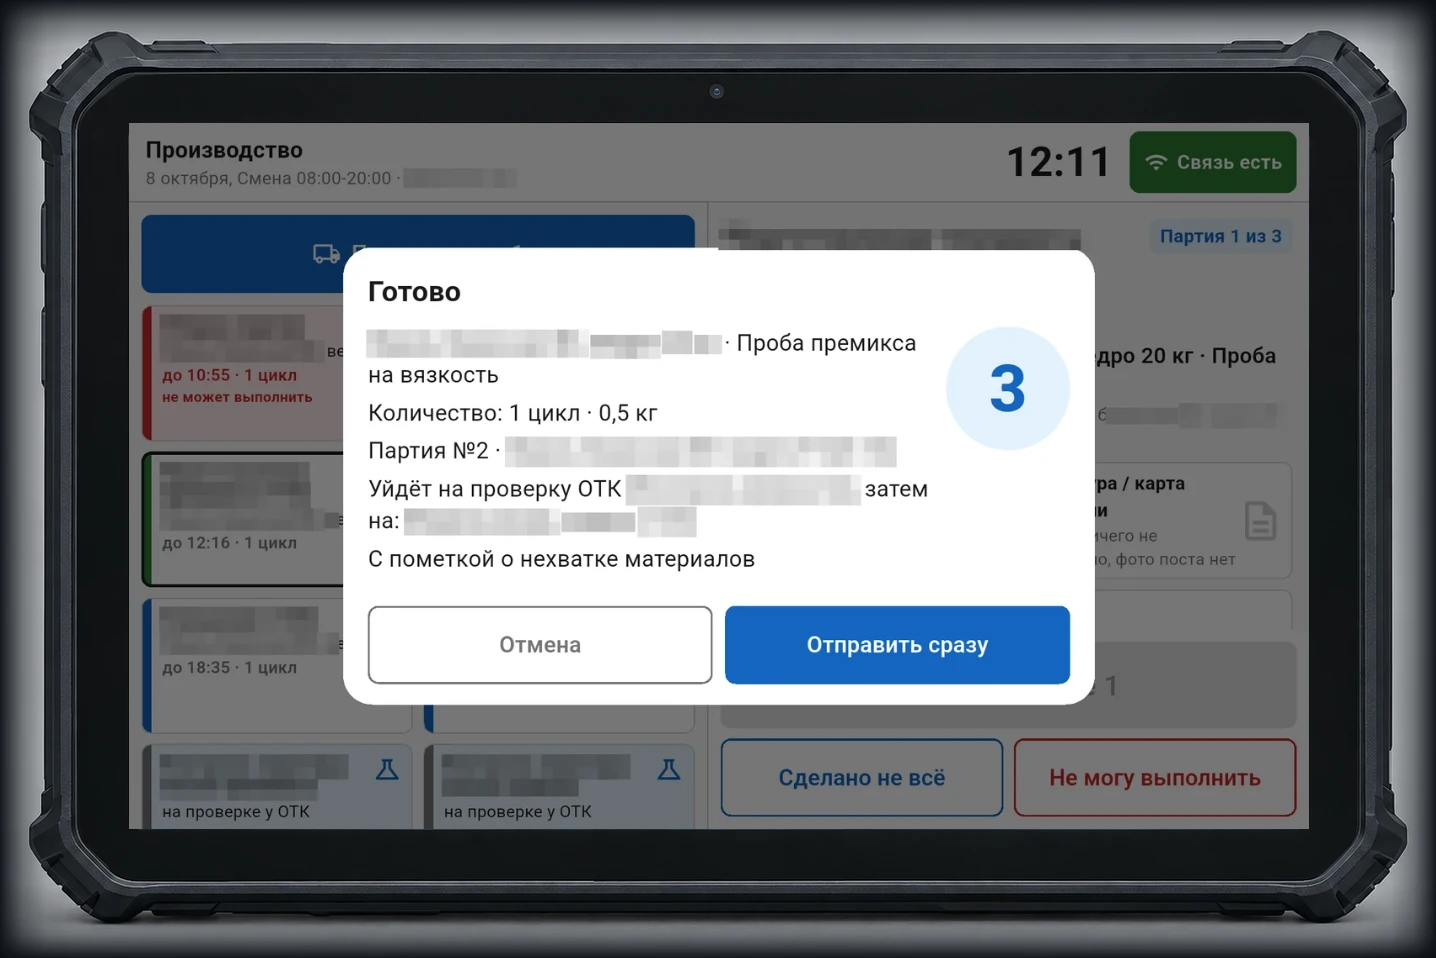
Слева все посты участка, отсортированные по срочности: красным - просрочено, жёлтым - время на исходе. Справа - текущая партия выбранного поста: срок, что делать, хватает ли материалов и нужна ли приёмка ОТК.
Кнопки две: «Начать» и «Готово». Можно сдать часть («Сделано не всё») или нажать «Не могу выполнить» с причиной - начальник увидит это сразу, а не на планёрке.
Защита от случайного касания
Перед отправкой планшет показывает, что именно уходит и куда дальше пойдёт партия, и даёт несколько секунд на отмену.
Если по учёту материалов не хватает, планшет предупредит, но работать не запретит: отметка уйдёт с пометкой о нехватке, и её увидят.
Контролёр ОТК
Контролёр видит очередь партий, ждущих проверки, и сколько каждая уже ждёт: если ожидание вышло за норматив, партия краснеет.
Решение - принять, отправить на корректировку или в брак, с причинами из справочника и фото брака. Принятое уходит дальше по схеме, а решение сразу видно начальнику.
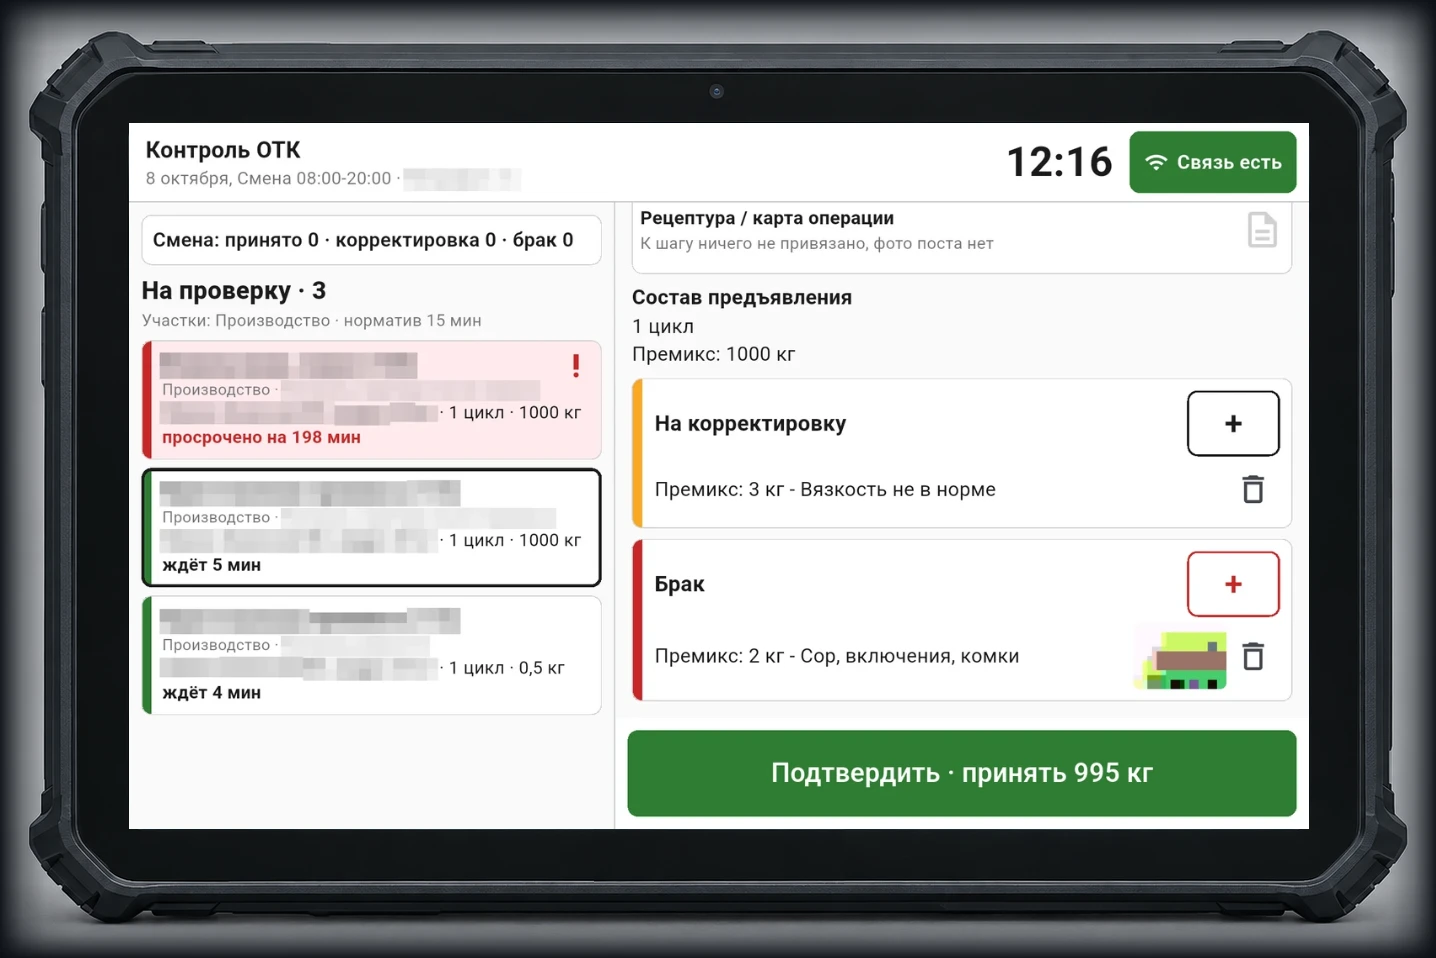
Смысл планшетов простой: данные попадают в систему в момент работы, руками тех, кто её делает, - без пересказа мастеру и бумажного журнала. Из этих отметок и собирается то, что видно на следующем экране.
Контроль: вся смена на одном экране
Экран «Цех» - смена на одном мониторе
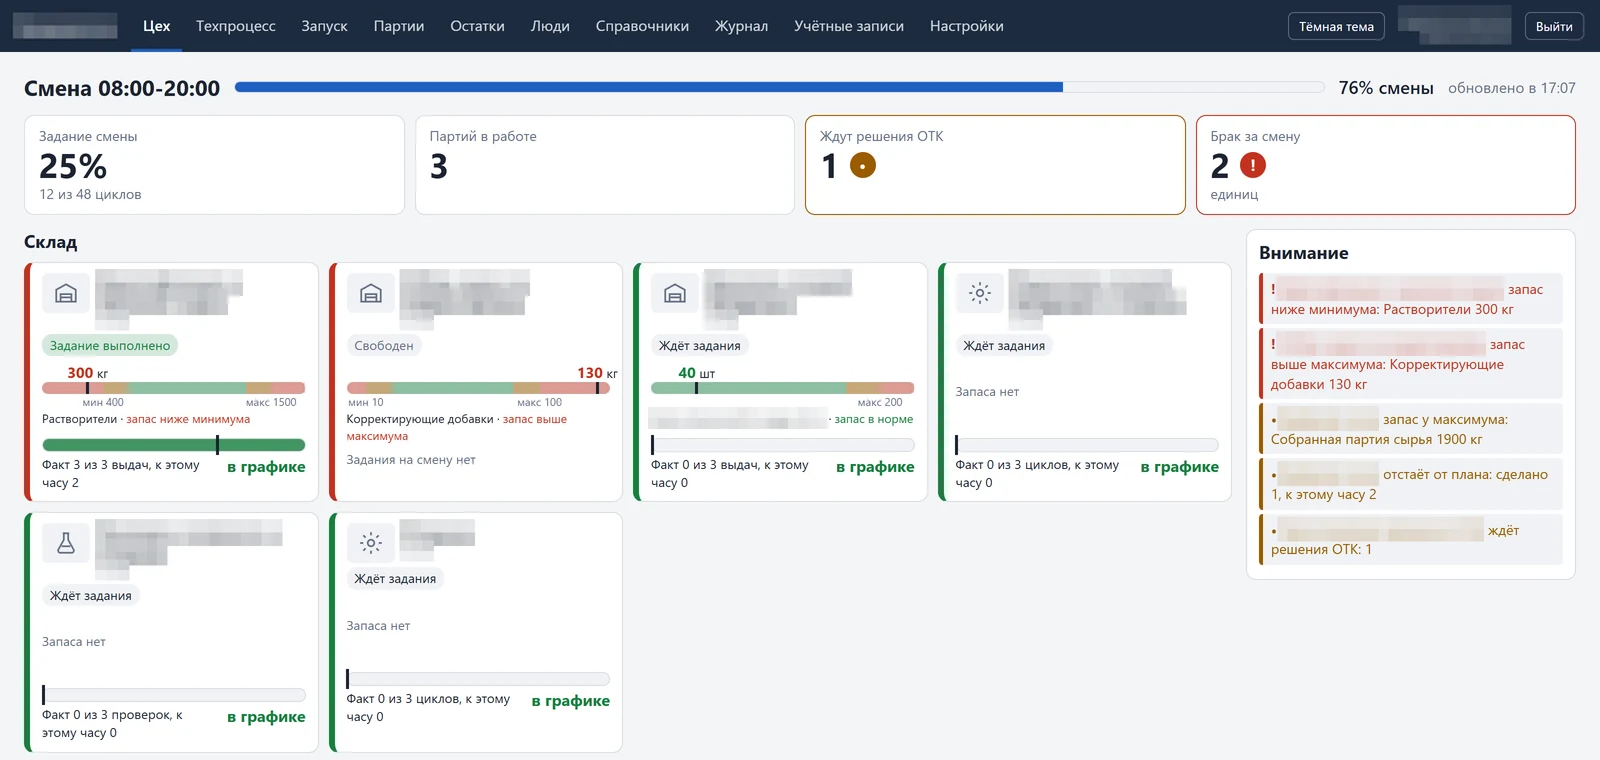
Главный экран для начальника смены и руководства. Он собран из тех самых отметок у постов, поэтому показывает то, что происходит сейчас, а не вчерашний день. Вверху - ход смены и четыре показателя: выполнение сменного задания, партии в работе, партии в ожидании решения ОТК и брак за смену. Ниже - карточки постов по участкам, справа - список «Внимание»: сверху то, что уже за границей (красное), ниже то, что к ней подходит (жёлтое).
В каждой карточке две полосы. Полоса запаса показывает остаток относительно минимума и максимума, полоса задания - факт, черту «план к этому часу» и отставание числом. Рядом с цветом всегда стоит число: по одному цвету решения не принимаются. Экран обновляется сам, его можно держать открытым на мониторе в цехе.
Карточка поста - подробности и лимиты
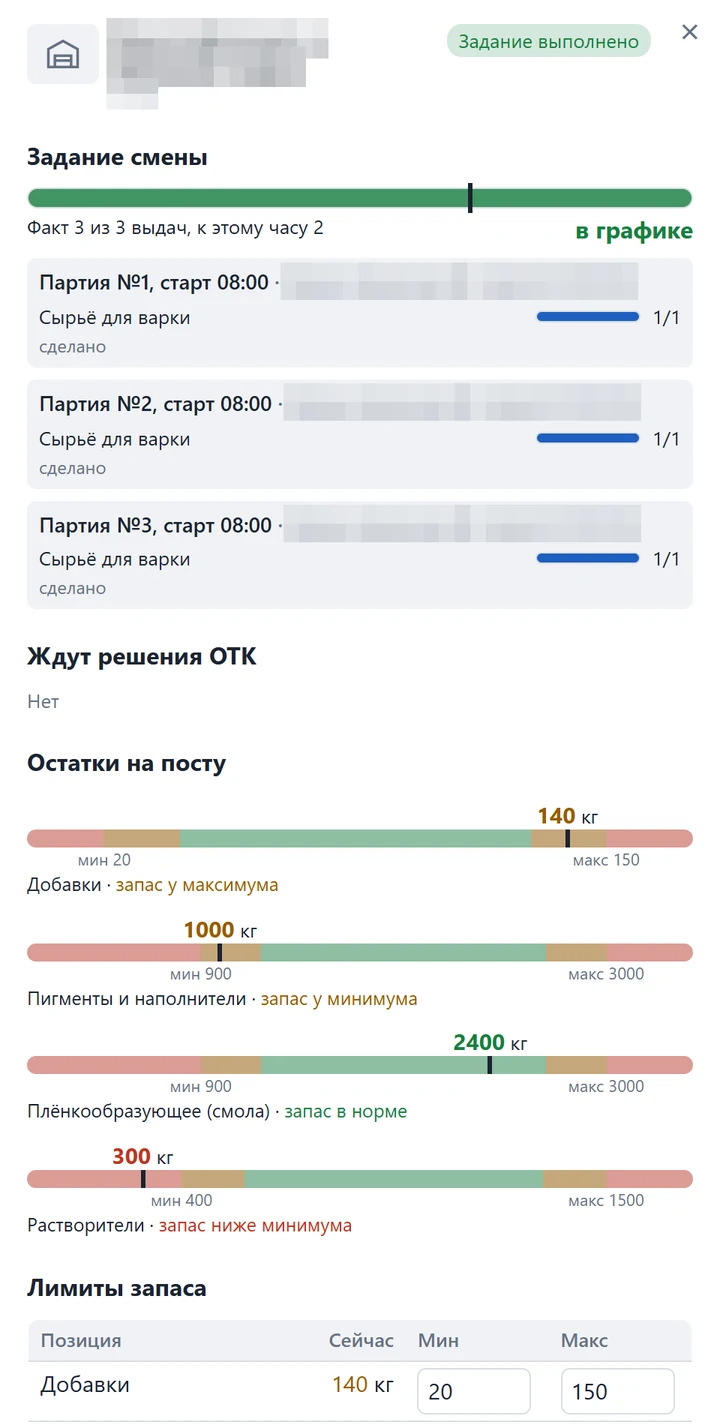
Щелчок по карточке открывает пост целиком: задание смены по каждой партии, очередь на проверку ОТК, все остатки поста и лимиты.
Минимум и максимум запаса задаются по каждой позиции. Остаток у границы - жёлтый, за границей - красный, а в списке «Внимание» сразу написано, чего и сколько. Лимиты правятся тут же, и экран сразу перекрашивается.
Что получает завод
- Отставание видно в течение смены. Экран «Цех» по каждому посту сравнивает сделанное с планом к текущему часу, пока ещё есть время перебросить людей или поменять очерёдность.
- Нехватка сырья заметна до простоя, переполнение склада - до завала. Минимум и максимум по каждой позиции на посту, остаток у границы сразу попадает в «Внимание».
- Партии не теряются в ожидании ОТК. Каждая проверка - в системе, корректировки, брак и возвраты поставщику учитываются по партиям.
- Запуск без ручных расчётов. Система считает, что уже есть на остатках по каждому посту и чего не хватит, и раздаёт задания.
- Узкие места видны до запуска. Виртуальный прогон показывает, где копится очередь и сколько займёт заказ.
- Прозрачность для руководства. Состояние цеха видно с любого компьютера или телефона без звонков мастерам, все изменения пишутся в журнал: кто, что и когда.
- Система под ваш процесс, а не наоборот. Технолог меняет схему сам, без программиста.
- Связка с 1С там, где она нужна. Не только остатки на входе и выпуск на выходе: обмен можно настроить в любой точке цепочки - списание сырья на посту, приёмка ОТК, передача полуфабриката между участками. Связка безопасная: система не правит данные 1С напрямую, а обменивается через промежуточный буфер.
- Система остаётся вашей. Ставится на сервер предприятия, данные не уходят наружу, платы за рабочее место нет.
Как проходит пилот
- Встреча на 40-60 минут. Показываю систему вживую, разбираем ваш техпроцесс, называю условия и стоимость пилота.
- Пилот на одном продукте, ориентировочно 1-2 месяца. С вашей стороны технолог переносит техпроцесс, кладовщик заводит остатки (или они придут из 1С), мастера работают на планшетах. С моей - доработка системы под ваши условия и данные, инструкции для сотрудников и правки по ходу пилота.
- Итог - сравнение до и после. Отставания от сменного задания, простои из-за сырья, время ожидания решения ОТК. По цифрам решаем, расширять ли систему на другие продукты.
Покажу систему и разберём ваш процесс
Встреча на 40-60 минут: демо-стенд вживую, как перенести ваш техпроцесс, условия и стоимость пилота. Напишите, как удобнее связаться.
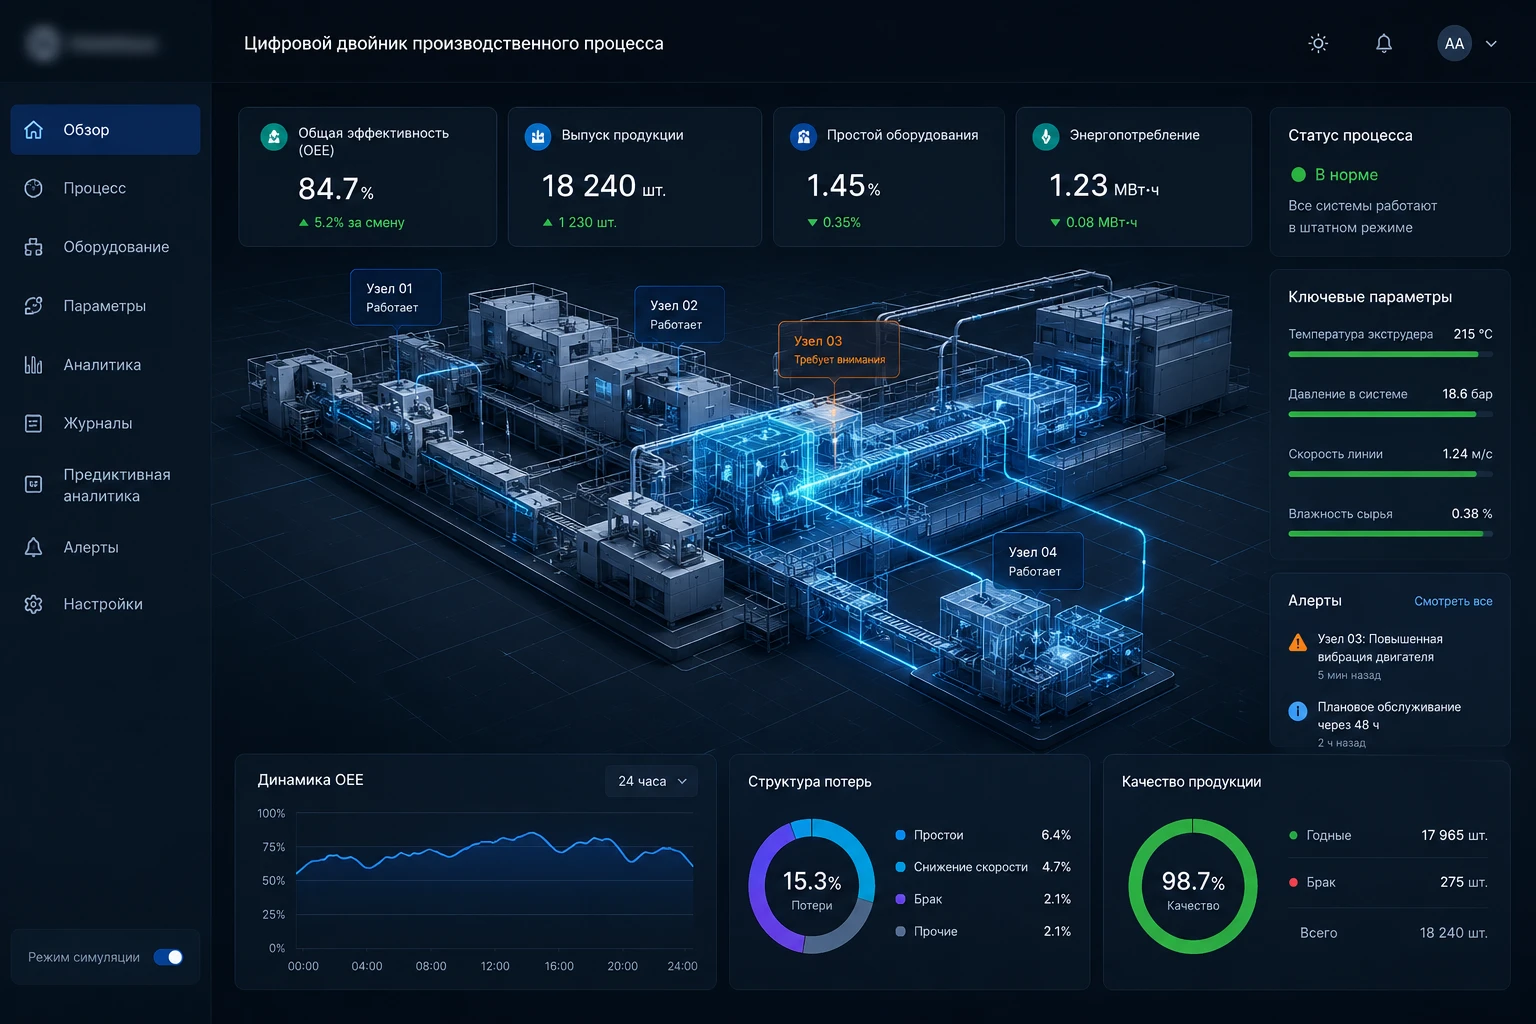
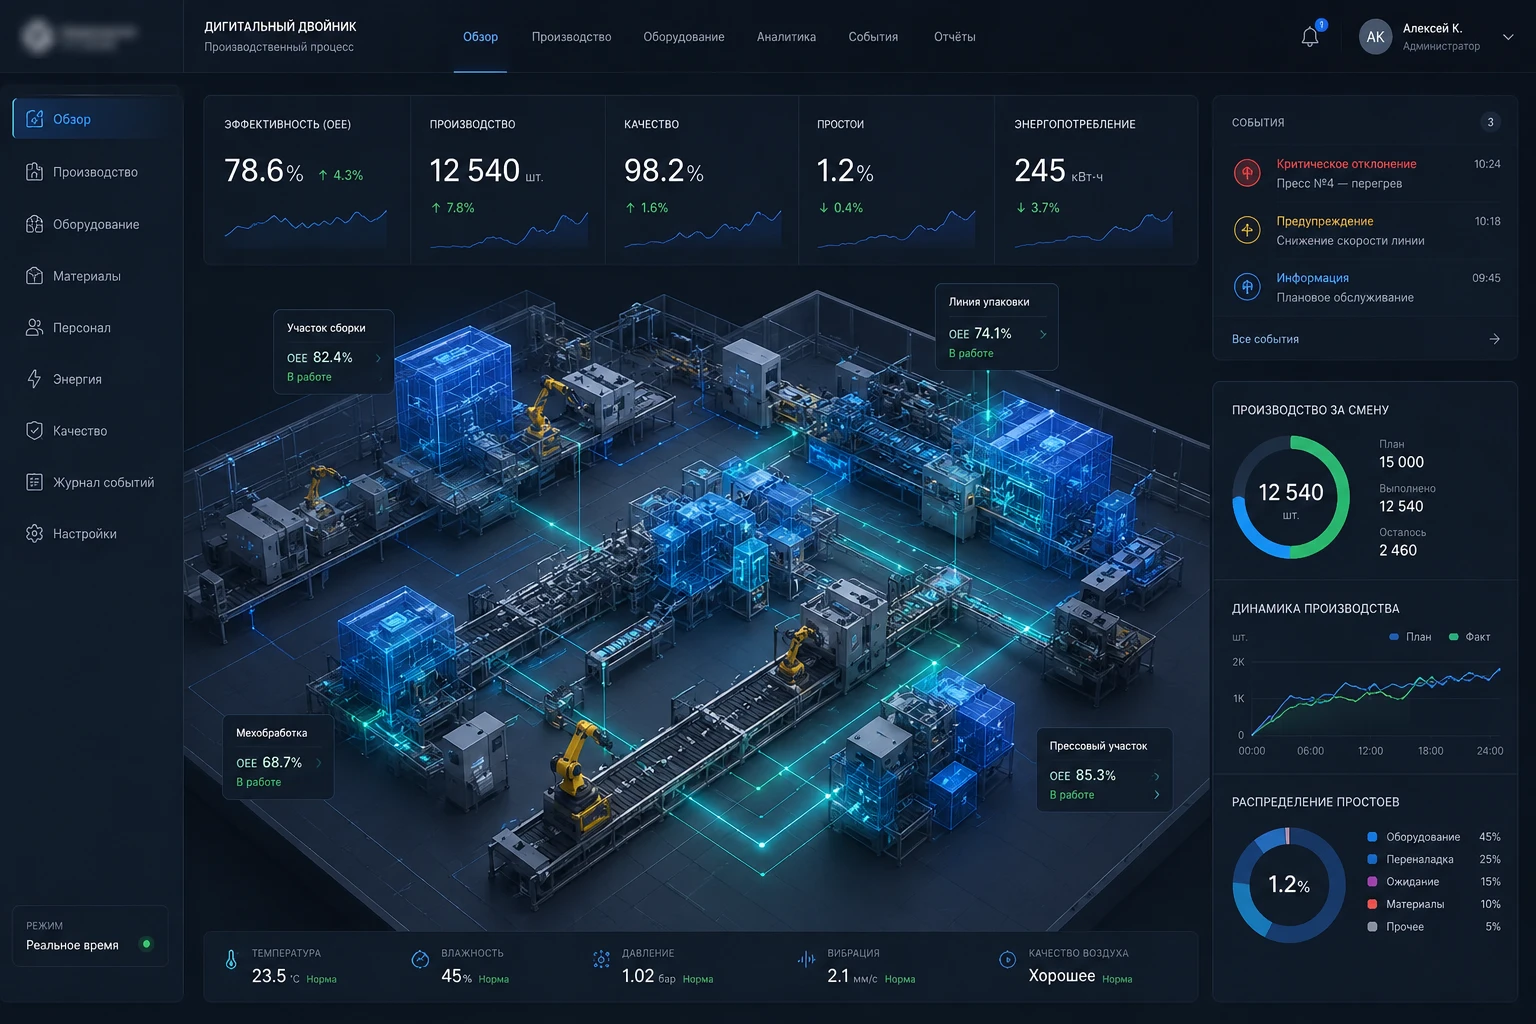
Цифровой двойник
Цифровой двойник - та же схема, но в 3D. Позволяет загрузить 3D-модели зданий, оборудования, техники и проверить техпроцесс в режиме «что будет, если». На ней проверяют решение до того, как за него заплатили: добавить или переместить единицу оборудования, сменить технологию.
3D-режим позволяет вращать камеру вокруг объектов, приближать и отдалять.
Верить расчёту можно не раньше, чем модель повторит прошлый месяц: её запускают на старых данных и сравнивают с тем, что в цехе вышло на самом деле.